
Fråga en konstruktör varför CMM-bron i deras labb och waferinspektionsfasen tvärs över staden båda är byggda i granit, och du får vanligtvis ett kort svar: "styv och stabil". Det verkliga svaret är en uppsättning av fem materialegenskaper som inget enskilt ingenjörsalternativ levererar samtidigt – och en uppsättning ärliga avvägningar mot gjutjärn, keramik och mineralgjutning som varje maskinkonstruktör bör förstå innan de fryser en grunddesign.
De fem egenskaperna som sätter granit under precisionsmaskiner
- Termisk stabilitet.Finkornig svart granit har låg värmeledningsförmåga och en låg värmeutvidgningskoefficient (ungefär 5–6 μm/m·°C för vanliga precisionskvaliteter – flera gånger bättre än stål). En långsam temperaturramp rör hela strukturen nästan jämnt istället för att böja den; en kort värmeutbrott från en motor eller laser tränger inte djupt in i stenen.
- Vibrationsdämpning.Granits interna struktur avleder mekaniska vibrationer många gånger snabbare än gjutjärn eller stål. På en granitmaskins bas avklingar en störning från en närliggande press eller en intern linjärmotor innan den kan uppstå som en felsignal på mätaxeln.
- Långsiktig dimensionsstabilitet.Granit är ett elastiskt, fullåldrat material – miljontals år gammalt och fritt från interna gjutspänningar. Det kryper inte under statiska belastningscykler och "säkringar" inte på samma sätt som ett färskt gjutjärn gör efter bearbetning som frigör kvarvarande spänningar.
- Ingen rost, inga beläggningar.Granit överlever kylvätskor, rengöringsmedel och fuktig renrumsluft utan plätering, målning eller underhåll – geometrin är inte beroende av ytbehandlingens integritet.
- Omagnetisk.Ingen störning av magnetiska pulsgivare, linjärmotorer, elektronoptik eller magnetisk arbetsuppspänning – och ingen attraktion av järnspån på referensytor.
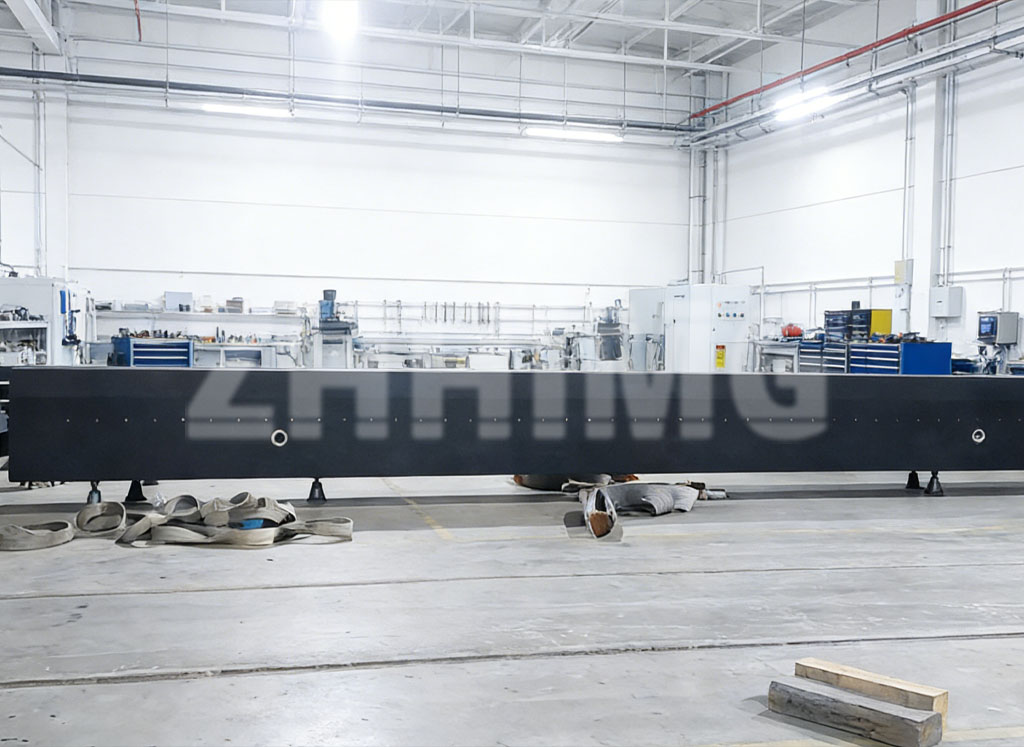
En överlappad granitbalk för en CMM-bro på nivelleringsstativ – tvärsnittet är konstruerat för styvhet i förhållande till vikt, inte bara utskuret från en platta.
Ärlig jämförelse: Granit vs gjutjärn, keramik och mineralgjutning
Inget basmaterial är gratis. Ingenjörens jobb är att matcha svagheter med applikationen:
| Material | Styrkor | Begränsningar kontra granit |
|---|---|---|
| Gjutjärn | Robust, gängvänlig, hög designfrihet, billiga sektioner | Dämpar vibrationer dåligt; rostar utan beläggningar; gjutgods bär kvarvarande spänningar som förändrar geometrin över månader; högre termisk expansion |
| Tekniska keramiker (t.ex. aluminiumoxid, SiC) | Extremt hård och lätt; utmärkt för att flytta komponenter och slitdelar | Spröd – dålig för stora stötutsatta baser; sintring begränsar storleken; mycket högre kostnad vid strukturella volymer |
| Mineralgjutning (epoxigranit) | Gjutbar runt skärinsatser till komplexa monolitiska former; utmärkt dämpning; snabb och kostnadseffektiv produktion av medelstora material | Lägre styvhet och tryckhållfasthet än naturlig granit; polymerbindemedel är mer temperatur- och krypkänsligt; inte valet för metrologiska referensytor |
Det är därför de mest avancerade plattformarna i allt högre grad använderhybridstrukturer: en naturlig granitbas och referensytor där stabilitet är oförhandlingsbar, keramiska element där vikt och slitage dominerar, och mineralgjutna ramar där komplex geometri och dämpning är viktigare än metrologisk stabilitet. ZHHIMG® bearbetar granitsidan av det systemet – och integrerar med keramiska och mineralgjutna partners komponenter på samma referensschema.
Där granitbaser är standardvalet
- Koordinatmätmaskiner (CMM).Degranitmaskinbasär utgångsvärdet som allt annat kalibreras mot; brobalkar som den ovan kombinerar hög styvhet i förhållande till vikt med överlappade lagerytor för luftkuddar.
- Utrustning för halvledarinspektion och metrologi.AOI, waferinspektion och overlay-metrologi kräver rörelse med submikronfel i vibrerande, termiskt aktiva miljöer – den naturliga livsmiljön förhalvledarutrustning granitstrukturer.
- Laserbearbetning och mikrobearbetningssystem.Femtosekund- och pikosekundlaserhuvuden håller en punktposition i mikrometerklass; granit håller strålgångens geometri stabil samtidigt som den absorberar rörelsesystemets egna vibrationer.
- XY-precisionssteg och linjära motorplattformar.Granits icke-magnetiska, icke-ledande kropp samexisterar rent med linjära motormagneter, och dess dämpning eliminerar kuggningsinducerad scenvibration – en kombination som kompletteras avgranitluftlagerför friktionsfri resa.
- Optisk inspektion och produktion av platta bildskärmar.Hantering av storformatsglas kräver breda, plana och stabila plattformar – ett område där granitens fördelar vid uppskalning är avgörande.
Designvägledning för FoU-team
- Bestäm datumet först.Det som bär referensytor bör vara granit; allt annat kan vara lättare, billigare material.
- Designa tvärsnittet, specificera inte bara blocket.Ribbor, fickor och viktreducerande utskärningar anpassar styvheten till vikten för rörliga element.
- Planera gränssnitten tidigt.Gängade insatser, luftkanaler, sensorbussningar och kabelspår bör bearbetas vid källan, inte improviseras vid integrationen.
- Beställ bas och lager som ett system.Matchad överlappning mellan en bas och dess luftbärande skenor eliminerar den största enskilda källan till integrationsfel.
Specificerar du en bas för en ny CMM, AOI eller laserplattform?Skicka dina mål för kuvert, last och noggrannhet till ZHHIMG®. Vårt ingenjörsteam kommer att returnera ett förslag på granitstruktur – med tvärsnittsdesign, gränssnittsbearbetning och mätrapport för att verifiera det.
Publiceringstid: 21 sep-2026