
- Eliminera superpositionsfel hos adapterplattor och realisera enhetlig homolog referenspunkt
I konventionella lösningar tillverkas baskroppar och metalladapterspår separat och monteras med bultar, vilket introducerar kombinerad ytplanhetsavvikelse, monteringsfeljustering och föråtdragningsdeformation som superpositionsfel. Med ZHHIMG-spårningsteknik i ett stycke kommer positioneringsdatumet för monteringsspåren och den vertikala basens huvudutgångsyta från samma granitsubstrat med helt homologa referenser, och inga extra metalladaptrar behövs. Spårpositionstolerans och spårväggvinkelräthet formas i ett svep tillsammans med basutgångspunkten, vilket kraftigt minskar Abbe-fel. Den är särskilt lämplig för högkänslig utrustning såsom bildmätinstrument och optiska AOI-inspektionsenheter, och förbättrar avsevärt den geometriska noggrannheten efter komplett maskinmontering.
- Undvik spänningskoncentration från delade förbindningar och förbättra den övergripande strukturella styvheten
Granit är ett sprött material. När separata metalladaptrar fästs med bultar tenderar bultvridmomentet att generera lokal spänning vid kontaktpunkterna. Under alternerande långtidsbelastningar kan spänningsförvrängning eller till och med dolda stensprickor uppstå. Spårning i ett stycke integrerar monteringsgränssnitt inuti granitsubstratet; kraften fördelas jämnt över hela basen utan att binda gränssnitt mellan olika material. I kombination med svart granitsubstrat med hög densitet förbättras den totala styvheten ytterligare. Lokal mikrodeformation uppstår sällan under dynamiska stötar med hög hastighet och kontinuerliga arbetsförhållanden med tung belastning för bättre långsiktig strukturell stabilitet.
- Synkron åldringsbehandling för spår och referenspunkter begränsar långsiktig precisionsdrift
Spårfräsning producerar kvarvarande skärspänningar runt spåröppningarna. De flesta tillverkare levererar färdiga produkter direkt efter spårfräsning och finslipning. Efter leverans kommer spänningsavlastning att orsaka förskjutning av spårdimensioner och basvinkelräthet. ZHHIMG följer ett komplett arbetsflöde: grovbearbetning och spårfräsning med reserverad slipmån → flerstegsåldring på lager och i verkstad med konstant temperatur för att frigöra skärspänningar från spårfräsningen → finslipning och manuell läppning. För stora komponenter utförs långsiktig naturlig spänningsavlastning på 200 000 m² produktionsanläggning och 20 000 m² råstenslager. Den 10 000 m² verkstaden med konstant temperatur och konstant fuktighet isolerar miljöstörningar, vilket säkerställer spåravstånd, spårväggsparallellitet och basvinkelräthet fri från tidsberoende avdrift och uppfyller långsiktiga servicekrav i internationella metrologistandarder som DIN och ASME.
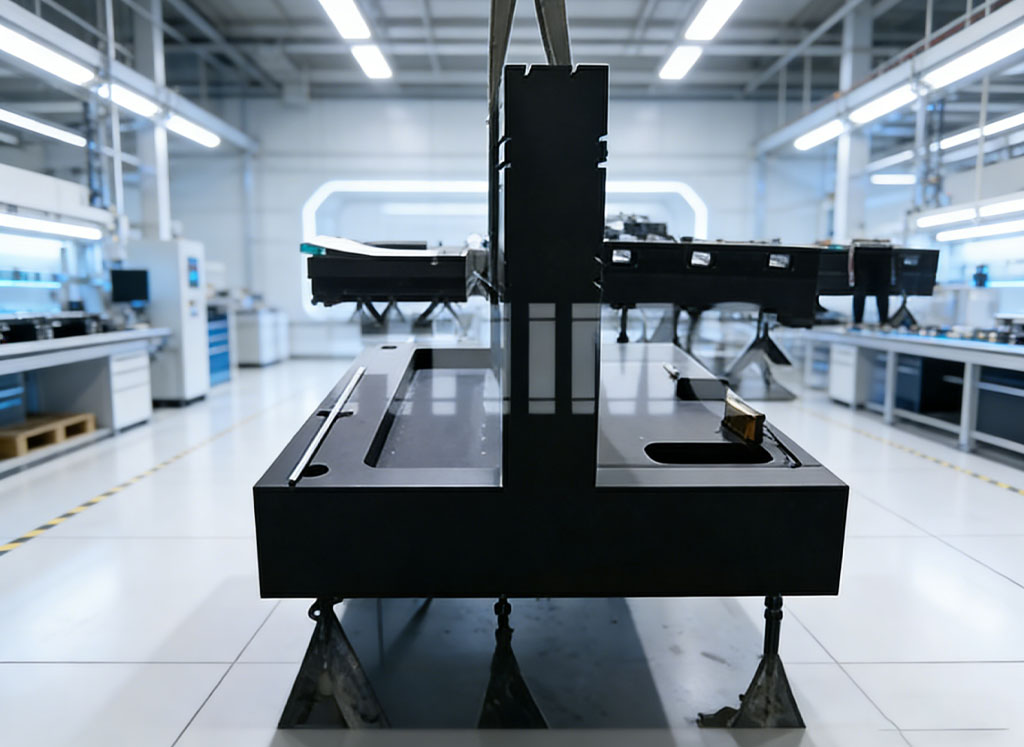
- Nanonivåslipade spårytor minskar monterings- och idrifttagningsarbetsbelastningen för matchande komponenter
Många tillverkare utför endast enkel fräsning efter spårfräsning, vilket resulterar i dålig spårväggsjämnhet och omfattande monteringsarbete på plats för kunderna. Utrustade med stora NT-planslipmaskiner och sliptekniker med över 30 års erfarenhet av manuell läppning, implementerar ZHHIMG precisionsslipning för både sidoväggar och bottenytor av monteringsspår för att uppnå noggrannhet på mikronnivå. Spårdimension, parallellitet och positionstolerans inspekteras fullständigt med hjälp av Renishaw laserinterferometrar, WYLER elektroniska vattenpass och andra instrument, vars mätverktyg är spårbara till nationella metrologiska institutet. Kunder kan montera positioneringsblock, luftlagerenheter och linjärmoduler direkt vid mottagande av varor, skära montering på plats och upprepade driftsättningscykler och förkorta produktionstiden för hela maskinen.
- Integrerad design stöder anpassade krav för olika komplexa utrustningar
Flera kombinationer av monteringsspår, positioneringsspår och T-spår kan tillverkas enligt ritningar, tillsammans med försänkningar, inbäddade gänginsatser och stifthål. Med stöd av fabrikskapacitet för 20 m långa och 100 ton komponenter i ett stycke, kan spårfräsning i ett stycke realiseras för små och medelstora vertikala piedestaler för 2D-mätinstrument samt extra stora vertikala pelarbaser för halvledar- och ny energiinspektionsutrustning. Delad fogmontering undviks tillsammans med skarvrelaterade fel. Luftlagerenheter i granit, optiska moduler och inspektionsverktyg kan monteras direkt på basen för att realisera leverans på ett ställe och minska kundernas kostnader för inköp och hantering av delar.
- Fullständig dämpningsprestanda bibehålls för att garantera precision under dynamiska arbetsförhållanden
Eftermonterade metalladapterspår förändrar granitens inneboende dämpningsegenskaper; resonans i metalldelar tenderar att förstärka utrustningens vibrationer. Spårning i ett stycke tar endast bort partiellt stenmaterial och bevarar helt den utmärkta vibrationsabsorberande förmågan hos svart granit. Under höghastighets fram- och återgående rörelse, laserpulsdrift och högfrekvent skanning av inspektionssonder avtar vibrationen snabbt för att undertrycka resonansstörningar och säkerställa repeterbarhet av optisk avbildning och dimensionsmätningsdata. Stabil positioneringsnoggrannhet för spårmonterade enheter kan bibehållas även i produktionsverkstäder med extern vibrationsstörning.
- Korrosionsbeständighet utan rost sänker underhållskostnaderna i senare skeden
Alla spår är integrerat formade på granitsubstrat utan risk för rost, oxidation eller ytavskalning av metalladaptrar. Utsatt för rengöringsmedel i halvledarverkstäder och olika medier i litiumbatterifabriker, kommer spåren inte att korrodera och kontaminera referensytor. Underhåll av rostskyddsbeläggning är onödigt. Spåren är lätta att rengöra och det är mindre sannolikt att de samlar rostrester som kan kontaminera rörliga komponenter, vilket förlänger livslängden för hela utrustningen och passar för långvarig kontinuerlig drift i dammfria verkstäder och mätlaboratorier.
Publiceringstid: 12 augusti 2026