
Det finns ett gammalt talesätt på ZHHIMG®-verkstadsgolvet:utan förstklassig mätutrustning kan ingen förstklassig produkt lämna fabrikenEn tolerans skriven som 2 µm på en ritning är inte en åsikt – det är ett tal som måste demonstreras, registreras och spåras till en nationell standard. Den uppfattningen formar allt kring hur vi bygger och verifierar precisionskomponenter i granit, från de minstagranit ytplattatill en tjugo meter lång maskinbädd.
Det förklarar också en övertygelse vi upprepar inombords:I precisionsarbete är ingen grad av noggrannhet för hög för att krävas.Den här artikeln visar hur det ser ut i praktiken – instrumenten, människorna och standarderna bakom varje mätrapport vi skickar.
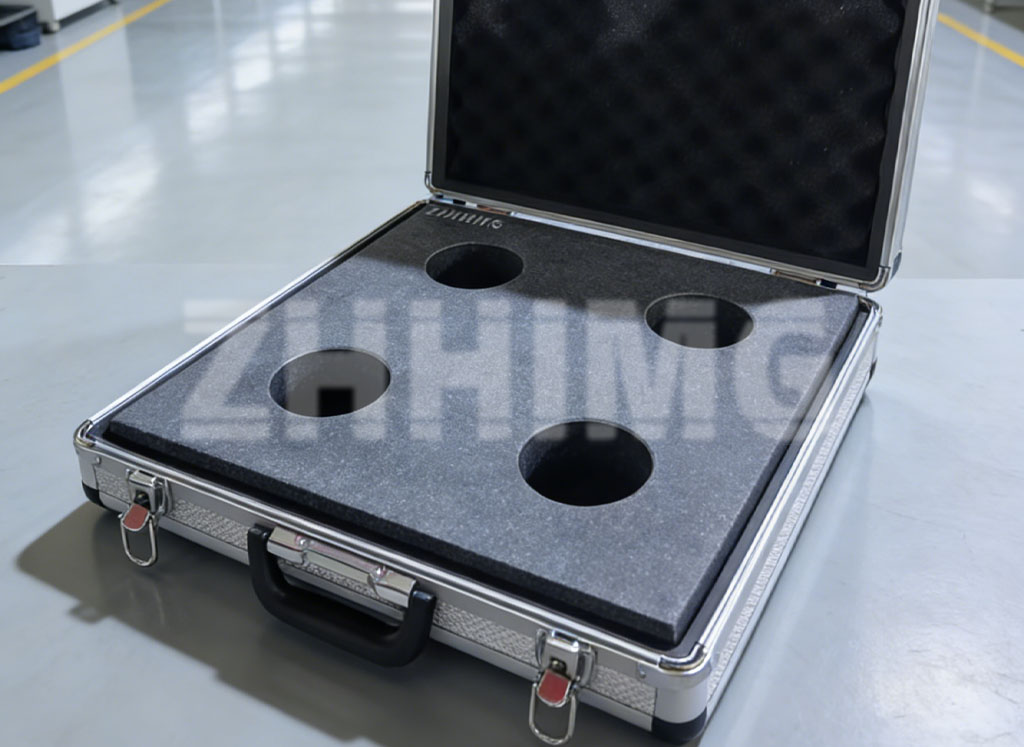
En ZHHIMG®-referensplatta i granit i transportväskan – till och med förpackningen av en mätartefakt är konstruerad för att skydda geometrin inuti.
En instrumentflotta som kan spåras till nationella mätinstitut
Mätning är bara meningsfull när den är spårbar. ZHHIMG®s inspektionsrum är utrustade med en flotta av mätinstrument i världsklass – elektroniska nivåer och lutningssystem frånWYLER, högprecisionsinstrument för längd- och formmätning frånMahrochRenishaw laserinterferometrarför positionsnoggrannhet och rakhetsverifiering av färdiga maskinsystem.
Var och en av dessa instrument följer en kalibreringskedja som kan spåras tillbaka till nationella mätinstitut. I praktiken betyder det att när vi ger dig en planhetsrapport för en granitplatta, är numret på sidan inte "vår uppfattning om planhet" – det är planhet uttryckt i enheter som ett nationellt standardlaboratorium skulle känna igen. Kunder som vill ha hela omfattningen av vår mätkapacitet kan granska våragranitmätinstrumentuppställning.
Varför utrustning ensam inte räcker
Premiuminstrument sätter gränsen för vad som kan verifieras – men de producerar inte plana ytor i sig själva. Det jobbet tillhör en kombination av maskiner, miljö och framför allt människor.
ZHHIMG®s lappningsverkstäder leds av hantverkare medöver trettio års erfarenhet av handlappningDeras skicklighet har blivit legendarisk bland besökande kunder: en av våra mästerlappare kan dra ett finger längs en granityta, eller läsa av hur en nivå mäter under en platta, och förutsäga planhetsavvikelser som instrumenten sedan bekräftar med anmärkningsvärd överensstämmelse. Kunderna skämtar om att han är..."en vandrande elektronisk vattenpass"– och skämtet är bara ett halvt skämt.
Manuell läppning på mikron- och submikronnivå
Den slutliga planheten hos en granityta med hög noggrannhet uppnås genom manuell läppning: slipmedel, ett referensverktyg och tusentals mätningar. Mästaren läser av ytan genom mätdata, bestämmer var nästa mikroskopiska mängd material måste tas bort och bearbetar området med kontrollerade rörelser. Sedan mäter instrumenten igen – elektroniska vattenpass över diagonala rutter, autokollimatorer längs den långa axeln, upprepat tills felkartan konvergerar.
Detta är essensen avmänniska-maskin-synergi:
- Maskinenavlägsnar material förutsägbart och håller geometrin över stora ytor;
- Mätsystemet– WYLER, Mahr, Renishaw – omvandlar geometri till siffror;
- Hantverkarentolkar siffrorna och avslutar den sista bråkdelen av en mikron som ingen automatiserad process ännu kan uppnå lika ekonomiskt på stora friformsytor.
Resultatet blir en överlappad yta där den senaste korrigeringen kan vara kortare än våglängden för synligt ljus – utförd av händer vägledda av trettio års mönsterigenkänning, verifierad med instrument som kan spåras till nationella standarder.
Kvalitetskontroll Byggd enligt DIN, ASME och GGG-P-463C-78
Talanger och instrument måste fortfarande uppfylla skriftliga standarder. ZHHIMG®s kvalitetskontrollprocedurer är strukturerade kring världens viktigaste precisionsstandarder för granit:
- Tyska DIN-standarder (inklusive DIN 876)– referensen för kvalitetsklassificering, planhetstoleranser och verifieringsmetoder som används i stor utsträckning i europeiska OEM-leveranskedjor;
- Amerikanska ASME-standarder och federal specifikation GGG-P-463C-78– styrande av ytplåtens noggrannhetsgrader, inspektionsmetoder och omkalibreringsintervall för den nordamerikanska marknaden;
- JIS och andra nationella standarder– tillämpas när en kunds acceptanskriterier följer deras egen inhemska regim.
Varje färdig platta och montering levereras med en mätrapport som anger vilken standard som tillämpats, vilka instrument som använts, miljöförhållandena under mätningen och de uppmätta resultaten. Vid behov kan tredjepartskalibrering ordnas så att rapporten får ytterligare ett lager av oberoende.kalibrering och inspektionArbetsflödet är dokumenterat och öppet för kundrevision.
Kulturen: Precision tillåter inga genvägar
Det som håller ihop detta system är inte ett enskilt instrument eller någon enskild master. Det är en gemensam verksamhetskultur med tre regler:
- Mät vad du skickar.Ingen granitkomponent lämnar fabriken utan egna mätdata, tagna under kontrollerade förhållanden.
- Lita på instrumentet, verifiera instrumentet.Kalibreringsintervaller tillämpas och referensartefakter dubbelkollas mellan instrument så att drift fångas upp innan den kan gömma sig i en produkt.
- Vid tveksamhet, gör ett nytt varv.En platta som är 0,5 µm utanför toleransen är inte "tillräckligt nära" – den går tillbaka till läppningsbordet. I precisionsarbete är att ha nästan rätt ett annat sätt att ha fel.
Vad detta innebär för köpare
När du anskaffar engranit ytplatta, en luftbärande styrning eller en specialbyggd mätstruktur från ZHHIMG®, köper du mer än sten. Du köper en spårbar mätkedja, ett kvalitetssystem i linje med DIN och ASME/GGG-P-463C-78, och hantverkare vars händer kan göra det deras instrument kan verifiera – och som vägrar att låta klyftan mellan dessa två saker någonsin bli ett frågetecken.
Skicka oss din tolerans, din referensstandard och din detaljritning.Vårt mätteknikteam kommer att svara med mätplanen, de instrument som ska användas och den kvalitet vi kan garantera – innan någon sten huggs ut.
Publiceringstid: 20 sep-2026