
Vid tillverkning av ultraprecisionsutrustning tillskriver många maskinernas kärnnoggrannhet materialstabilitet och bearbetningsprecision, men förbiser den avgörande inverkan "ytmatchningsnoggrannhet" har på den totala prestandan. Precisionskomponenter i granit fungerar som centrala riktmärken för avancerad halvledar-, laserinspektions- och mätutrustning. Utöver de inneboende materialfördelarna med låg deformation och stark vibrationsdämpning, är de starkt beroende av dedikerade förfinade ytbehandlingsprocesser. Överlägsen ytteknik kan grundligt lösa dolda problem som är vanliga vid precisionsmontering, såsom virtuell kontakt, kantförvrängning, spänningsklämpunkter och ojämna passningsgap, vilket möjliggör en hög grad av matchning mellan granitdelar och hela maskinstrukturen.
Vanlig stenbearbetning syftar endast till att uppfylla dimensionstoleranser och uppnå en blank yta, vilket inte kan uppfylla logiken för ultraprecisionsmontering. En granityta efter konventionell slipning kan se platt ut för blotta ögat, men den uppvisar många oordnade slipmärken, mikroskopiska vågor och zoner med kantspänningskoncentration på mikronivå. Sådana defekter förblir obemärkta vid allmän mekanisk montering. För nanoprecisionsutrustning utlöser dock små passningsgap direkt förskjutning av klämkraften, mikrojitter under maskindrift, riktmärkesdrift över lång användning och försämrad noggrannhet i repeterande positionering. Detta förklarar varför många billiga granittillbehör uppfyller dimensionskraven men ger instabil precision på maskinen.
Kärnlogiken i ZHHIMGs förfinade ytbehandlingsteknik är inte längre bara att "platta ut ytan", utan att uppnå mekanisk balans och geometrisk matchning över hela ytan. Utrustad med bearbetningsmiljöer med konstant temperatur, konstant luftfuktighet och dammfria bearbetningsmöjligheter samt stora högprecisionsslipmaskiner har vår fabrik etablerat ett precisionsytbehandlingssystem som skiljer sig från vanliga industristandarder. Istället för höghastighetsmasslipning använder vi en förfinad process med låghastighets, enhetlig och upprepad slipning för att eliminera riktningsskillnader i slipmönstren. Detta säkerställer konsekvent mikroplanhet på komponentens fram- och bakytor, fyrsidiga passkanter och monteringsreferensplan, vilket i grunden eliminerar monteringsfel som partiell virtuell kontakt och lokal hård kontakt.
Vi använder exklusiva lokala profileringsprocesser för att rikta in oss på vanliga smärtpunkter vid granitmontering, inklusive kantkollaps, koncentration av kantspänningar och deformation runt hål. Efter skärning och grovbearbetning tenderar stenkanter att utveckla dolda mikrosprickor och ackumulerad spänning. Utan förfinad behandling kommer spänningen gradvis att släppas efter montering och fastspänning och orsaka mikrodeformation av passytor. Högprecisionsytbehandling, spänningsavlastande utjämning och smidig hörnövergångsbehandling håller varje monteringspunkt, passningszon och anslutningsändyta i ett stabilt och enhetligt mekaniskt tillstånd, vilket säkerställer jämn kraftfördelning, tät passform och noll kvarvarande spänning under monteringen. Full ytkontakt. För konventionellt bearbetad sten är den verkliga effektiva passningsytan efter montering mindre än 70 %. Återstående springor blir risker för vibrationsöverföring, dammackumulering och termisk deformation. För referensdelar i granit ökar den effektiva passningsytan avsevärt efter förfinad behandling. Den monterade maskinstrukturen blir mer kompakt med enhetlig styvhet, fri från resonans och avdrift under höghastighetsdrift, vilket ger stabila positionerings- och inspektionsdata. 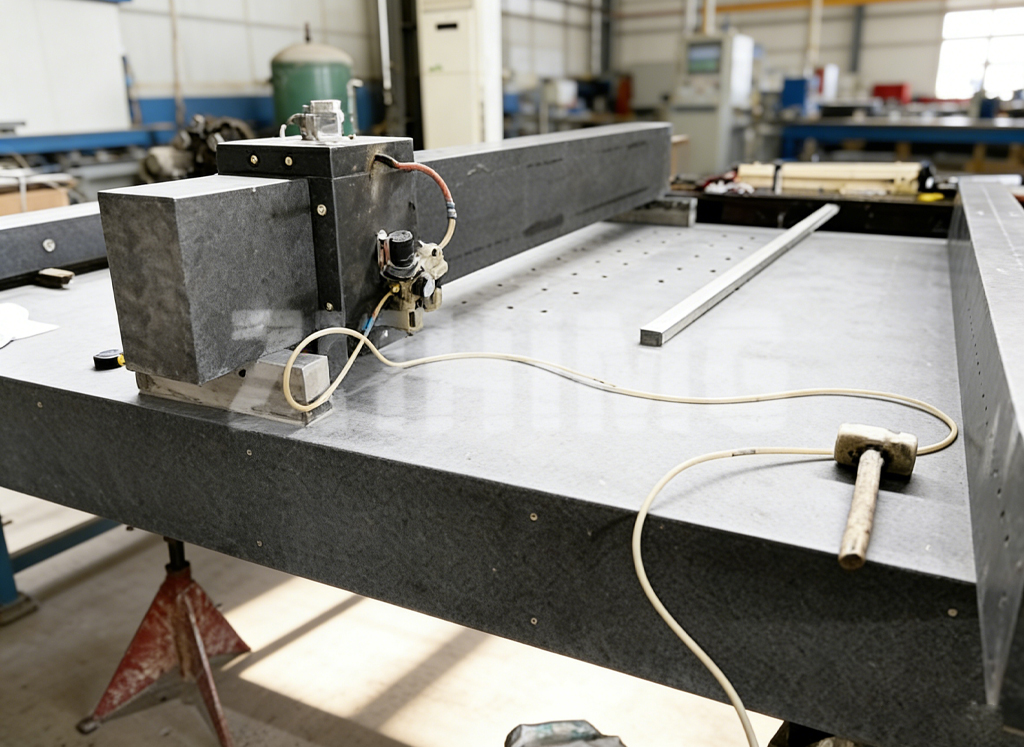
Fördelarna med denna teknik är särskilt framträdande för extra långa och extra breda granitbäddar och gantrybalkar. Stor sten är benägen att få ojämn bearbetningstextur, spännviddsdeformation och inkonsekvent passform mellan två ändar. Genom att utnyttja precisionsslipningskapaciteten för stora tonnage och stor storlek tillsammans med manuell nanoskalig efterbehandling, utför ZHHIMG zonnivellering och fullspektrumskalibrering för komponenter med stora spännvidder. Det garanterar konsekvent passform för extra långa arbetsstycken och undviker den vanliga branschdefekten med "ihålig mitt och tät kontakt i båda ändar" för stora delar.
Ur slutanvändarens perspektiv förbättrar förstklassig ytbehandling inte bara monteringskvaliteten och passningsprecisionen, utan minskar även direkt svårigheter vid idrifttagning av utrustning, omkalibreringsfrekvens och underhållskostnader. Granitstrukturer med jämn passform och stabil spänning kan bibehålla den ursprungliga maskinens noggrannhet under lång tid och uppfylla stränga långsiktiga driftskrav i halvledarrenrum, högfrekvent laserbehandling och precisionsmetrologiska inspektionsscenarier.
Sammanfattningsvis bestäms den övre gränsen för monteringsnoggrannhet för precisionsdelar i granit av förfinade ytprocesser. Råmaterial definierar stabilitet, medan ytbehandling avgör monteringskompatibilitet och långsiktig övergripande maskinprecision. Med ett differentierat precisionsytbehandlingssystem hanterar ZHHIMG olika dolda monteringsdefekter hos vanlig sten och tillhandahåller mer tillförlitliga granitlösningar för global ultraprecisionsutrustning med högre passformsstandarder.
Publiceringstid: 14 sep-2026