
I årtionden var gjutjärnsplattor det vanligaste riktmärket för verkstadsinspektion och utrustningskalibrering. Medan gjutjärn uppfyller grundläggande mätkrav, stöter det på uppenbara prestandagränser i takt med att industrier övergår till precision på nanometernivå. Metrologiska granytplattor har gradvis blivit det föredragna alternativet för avancerad mätteknik och bryter igenom många inneboende nackdelar med traditionella gjutjärnsplattformar.
1. Inneboende materialfel hos gjutjärnsplattformar
Gjutjärn är beroende av metallgjutning och åldringsbehandling för att stabilisera geometrin. Metallmaterial är dock känsliga för temperaturfluktuationer. Termisk expansion böjer plattan och skapar osäkerhet i mätresultaten. Gjutjärn är också magnetiskt och rostbenäget; verkstadsfuktighet och skärvätska kan korrodera referensytan, vilket skapar gropar och påverkar planheten. Regelbunden skrapning och rostskyddsunderhåll tar mycket tid och arbete.
Intern gjutspänning är ett annat ihållande problem. Även efter åldring kan kvarvarande spänningar släppas långsamt under årens lopp, vilket orsakar långsam deformation av plattan. I ultraprecisionsscenarier som halvledarinspektion, femtosekundlasermätning och CMM-kalibrering är sådan subtil deformation tillräcklig för att ogiltigförklara mätdata.
2. Varför granit överträffar gjutjärn som mätdata
ZHHIMG svart granit med hög densitet har en kompakt kristallstruktur med ultralåg värmeutvidgning. Temperaturförändringar skapar betydligt mindre geometrisk distorsion jämfört med gjutjärn. Materialet är icke-magnetiskt och korrosionsbeständigt, immunt mot rost och skärvätskeerosion. Ingen rostskyddsbeläggning eller frekvent skrapande underhåll krävs.
Till skillnad från gjutjärn absorberar bra granit mindre vibrationer snarare än att reflektera dem. Denna egenskap stabiliserar referensytan i miljöer med maskinvibrationer. Råmaterialets densitet och interna homogenitet är avgörande här; lågkvalitativ marmor kan inte replikera dessa egenskaper. ZHHIMG väljer strikt kvalificerade granitämnen och undviker lös sten med låg densitet som många billiga leverantörer använder.
3. Bearbetning och precisionstakskillnad
Gjutjärns planhet begränsas av manuell skrapning och metalldeformation. Dess högsta uppnåeliga noggrannhet kan inte uppnå nanoskaliga riktmärkeskrav. Granitplattor använder kombinerad bearbetning: stor sliputrustning plus årtionden erfarenhet av polering. Den färdiga referensytan kan uppnå nanometerplanhet, vilket uppfyller de stränga referenskraven för optisk inspektion och högprecisionslinjära motorplattformar.
Stora gjutjärnsplattformar medför också hög vikt och oxidationsproblem under gjutning och bearbetning. För överdimensionerade datastrukturer är det lättare för granit att bibehålla stabil geometri efter bearbetning. 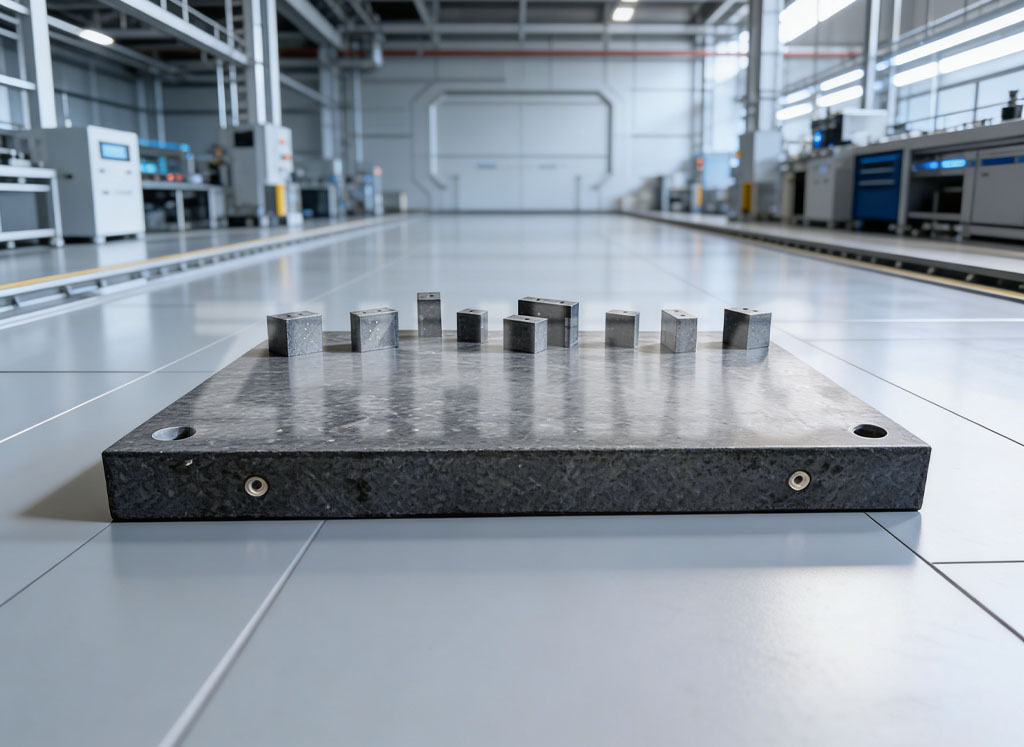
4. Praktisk tillämpningsgräns för ersättning
Granit är inte en universell ersättning för alla gjutjärnsplattformar. För tunga bearbetningsstationer där frekvent slag och metallskärning förekommer har gjutjärn fortfarande sin plats. Men för rena mätuppgifter: dimensionsverifiering, instrumentkalibrering, optisk inspektion och precisionsmontering blir granit ett bättre val.
Många tillverkare uppgraderar sina mätrum genom att ersätta gamla gjutjärnsplattor med granitreferenser. Brytaren minskar direkt felkällor som termisk deformation, rost och magnetisk störning, vilket förbättrar mätningarnas repeterbarhet.
Slutsats
Gjutjärnsplattformar är fortfarande praktiska för vanliga verkstadsuppgifter. Men för högprecisionsmätning övervinner granitplattor svagheterna hos gjutjärn när det gäller termisk drift, rost och magnetism. Med stabila fysikaliska egenskaper och ultrafin yta fungerar ZHHIMG-granitmetrologiplattor som tillförlitliga högkvalitativa referensvärden för halvledar-, precisionslaser- och koordinatmätningssystem, och ersätter i allt högre grad gjutjärn för avancerad precisionsmätning.
Publiceringstid: 29 sep-2026