
Efter att precisionskomponenter i granit är färdigslipade kan hög noggrannhet inte uppnås stadigt genom direkt montering. Skador på grund av avdrift och planhet som uppstår under hela maskinmonteringsfasen i många projekt orsakas ofta inte av otillräcklig kvalitet på själva stenen, utan av felaktiga monteringsoperationer. Till skillnad från stål och gjutjärn har granit hög sprödhet och är känslig för koncentrerade lokala belastningar. Dess referensbearbetningsyta når precision på nanonivå; felaktig fastspänning, ojämn kraft eller slarvig rengöring kan leda till oåterkallelig förlust av noggrannhet.
Förberedelser inför montering är det första steget som lätt förbises av många ingenjörer. Monteringsarbetet bör inte påbörjas omedelbart efter uppackning. Granitkomponenten måste vila inuti monteringsverkstaden för temperaturutjämning så att stenens temperatur helt matchar omgivningstemperaturen. Om det finns en temperaturskillnad mellan stenen och omgivningen, kommer långsam termisk expansion och sammandragning efter montering att skapa dold spänning inuti hela maskinen. Omfattande rengöring krävs också. Torka inte av referensytor med vanligt bomullsgarn eller hårda skrapor. Rester av skräp och metalliska dammpartiklar på passande ytor kommer att pressas ner i markytan när de är fästa, vilket lämnar permanenta repor och skadar referensplanet. ZHHIMG tillhandahåller speciella rengöringsförbrukningsartiklar och bruksanvisningar med levererade produkter för att undvika sådana tidiga risker.
Positionerings- och fastspänningslösningar är de viktigaste kontrollpunkterna för granitmontering. Stela fixturer ska aldrig användas för att tätt klämma fast stenens sidokanter eller direkt referensytor. Granit har utmärkt kompressionsmotstånd men svag skjuv- och slagtålighet. Kraftig enpunktsfastspänning utlöser lätt osynliga mikrosprickor som gradvis expanderar över tid och orsakar riktmärkesdeformation. Mogna branschmetoder använder mjuka kontaktstöd med jämnt fördelade flerpunktsstödstrukturer för att fördela laster, vilket håller graniten i ett fritt och avslappnat tillstånd utan att införa extra monteringsspänning. Positionen för alla stödpunkter behöver förberäknas för att undvika överhängande sektioner och förhindra böjdeformation orsakad av egenvikt.
Infästning kräver också en gradvis procedur. När granitkomponenter är sammankopplade med metallbaser, styrskenor och luftlagerenheter kan bultar inte dras åt till fullt vridmoment på en gång. Diagonal stegvis åtdragning bör användas, där vridmomentet appliceras stegvis samtidigt som planhetsförändringar kontinuerligt övervakas. Metaller och granit skiljer sig åt i termiska expansionsegenskaper. Kompensationsstrukturer måste reserveras i konstruktionsfasen för att förhindra ömsesidig dragning mellan de två materialen vid temperaturvariationer, vilket medför kontinuerlig ytterligare belastning på graniten. Att tvinga eller trycka på granitreferensdelar för att justera monteringshålen under montering är förbjudet, eftersom sådan brutal inriktning låser kvarvarande spänningar inuti stenen.
Miljöskydd under montering är oumbärligt. Även utanför ett mätrum med konstant temperatur bör monteringszonen hållas dammfri för att undvika att slipskräp och metallflisor faller ner på referensytor. Flexibla lyftselar måste användas med förkonstruerade lyftpunkter under hantering och lyftning; stålvajer får inte vidröra stenytor direkt för att förhindra flisning och kantskador. För granitplattformar som kräver montering av luftlagermoduler och optiska komponenter bör personal undvika att gå direkt på referensarbetsytor. Om åtkomst är obligatorisk under arbetsförhållanden måste speciella skyddsmattor läggas ut för att fördela kroppsvikten och förhindra lokal överbelastning. 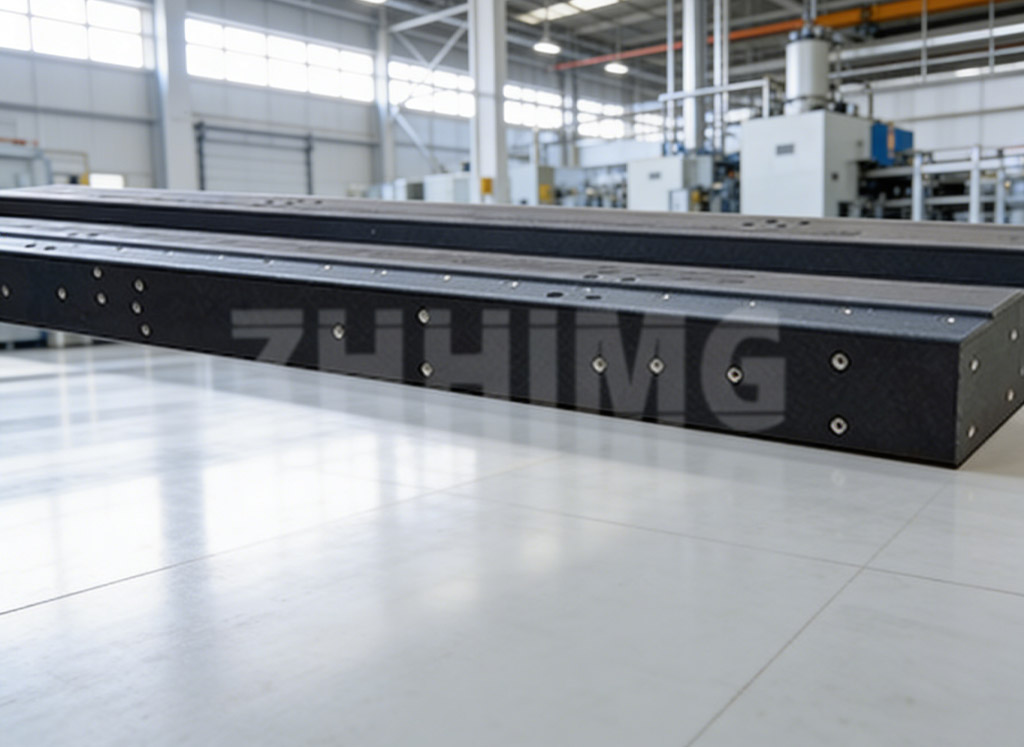
Färdigställd montering innebär inte omedelbar driftsättning. En vilo- och ominspektionsfas måste reserveras. Efter att alla kontakter är helt åtdragna vilar enheten en period för att släppa tillfälliga spänningar som genereras under monteringen, följt av ommätning av planhet och rakhet med hjälp av högprecisionsinstrument. Om noggrannhetsavvikelse upptäcks kan den inte korrigeras genom att dra åt bultar med våld. Demontering krävs för att inspektera stöd- och monteringsförhållanden och justera monteringsschemat. Många kunder skyndar sig att sätta utrustningen i drift och hoppar över vila och omtestning. Riktmärkesdeformation upptäcks endast under fullständig maskindriftsättning, vilket leder till extremt höga omarbetningskostnader.
Kort sagt är kärnprincipen för montering av precisionskomponenter i granit att minimera externa kraftpåverkan och undvika extra stress. Granit ger enastående dimensionsstabilitet endast när den är fri från orimliga externa krafter och skador på hårda ytor. Från konstant temperaturvila och flexibelt stöd, till stegvis infästning och efterinspektion, skyddar varje monteringsdetalj stenens inneboende högprecisionsstandard. Med rik erfarenhet från ett flertal projekt tillhandahåller ZHHIMG monteringsrekommendationer enligt kundernas utrustningsritningar före produktleverans, vilket hjälper kunderna att bevara precisionen under monteringen och garantera stabil långsiktig drift av kompletta maskiner.
Publiceringstid: 14 sep-2026