
I integrationsfasen av ultraprecisionsutrustning beror misslyckandet hos många mätsystem att uppnå den förväntade slutliga noggrannheten inte på otillräcklig precision hos enskilda komponenter, utan på kumulativa avvikelser som kontinuerligt läggs över under monteringen av flera delar. Den traditionella metoden bearbetar separat basen, skenmonteringssätena och positioneringsreferensblocken och monterar dem sedan med bultar. Fel i planhet och positionstolerans för varje fogyta kommer att föras vidare lager för lager och så småningom förstärkas på hela maskinnivå, vilket allvarligt påverkar koordinatmätning, optisk skanning och precisionsdetekteringsresultat. Kärnidén med integrerade bearbetningsplattformar för högprecisionsmätning är att bryta felöverföringskedjan vid delad bearbetning. ZHHIMG minskar kumulativa monteringsfel vid källan genom integrerad substratformning och integrerad finslipningsteknik i en uppställning, vilket ger referensbärare med låg avvikelse för precisionsutrustning.
Den viktigaste fördelen med integrerad bearbetning ligger i att minska antalet monteringsytor. En delad struktur består av flera oberoende komponenter. Varje skarvning introducerar nya felkällor: passande mellanrum mellan plattor, ojämn förspänning av fästelement och mikrodeformation efter spänningsutjämning av delar kommer att bilda kaskadavvikelser. Den integrerade plattformen använder ett enda block av högdensitetssubstrat för övergripande bearbetning och tar bort onödiga skarvgränssnitt. Basen, positioneringsreferenserna och modulens monteringsytor är integrerat formade på ett ämne. Genom att förlita sig på den utmärkta strukturella stabiliteten hos ZHHIMG® svart granit är den inre spänningen i hela stenen helt spänningsavlastad, och den kommer inte att deformeras långsamt efter montering som flerdelade skarvade delar. Förutom granitlösningar finns integrerade substratalternativ som keramik, mineralgjutgods och UHPC tillgängliga för lätta och speciella belastningsscenarier för att balansera styvhet och låg deformation.
Den kontinuerliga bearbetningsprocessen med engångsfastspänning låser positionsförhållandet mellan flera referenser. Vid delad bearbetning måste varje del placeras separat på maskinen. Varje fastspänning genererar nya positioneringsfel. Efter upprepad fastspänning är det svårt att garantera den relativa positionsnoggrannheten mellan referenserna. För den integrerade bearbetningslösningen utförs fräsning och slipning av alla viktiga referensytor, monteringshålgrupper och positioneringsspår på plattformen med samma uppsättning verktyg och engångsfastspänning. Oavsett om det är basen på ett glidbord för en långväga linjärmotor eller hela maskinbasen för AOI optisk inspektion och CMM-koordinatmätmaskiner, delar alla monteringsfunktioner på plattformen samma ursprungliga referenskoordinatsystem. De geometriska toleranserna för hålpositioner och basytor kommer inte längre att störas av upprepad demontering och montering. Stora integrerade komponenter kan bearbetas av företagets CNC-utrustning med stor slaglängd för att uppfylla de integrerade formningskraven för 20 meter ultralånga enskilda arbetsstycken och undvika tvingad sektionsskarvning av långa plattformar.
Integrerad formning innebär inte att man ignorerar monteringskrav, utan att man rekonstruerar monteringslogiken och förenklar integrationsarbetsbelastningen på plats. Många kunder förväxlar "integrerad plattform" med "icke-monterbar plattform". Den integrerade plattformen behåller standardiserade högprecisionsmonteringsgränssnitt. Kameror, linjära motorer, optiska gitter och rörelsemoduler kan fästas direkt på den integrerat formade referensytan utan ytterligare övergångsplattor och adapterbaser. Färre adapterdelar innebär färre fellänkar. Förinspektion och verifiering före montering utförs i en verkstad med konstant temperatur, konstant luftfuktighet och dammfri för att verifiera den geometriska noggrannheten hos alla monteringsreferenser i förväg. Kunderna behöver bara enkel uppriktning och fixering på plats, vilket avsevärt minskar sekundära avvikelser orsakade av driftsättning på plats. Verkstadens stötsäkra struktur och tysta lyftsystem säkerställer att stora integrerade komponenter inte störs av mikrovibrationer under bearbetning, transport och inspektion, vilket skyddar de precisionsreferensytor som har bearbetats. 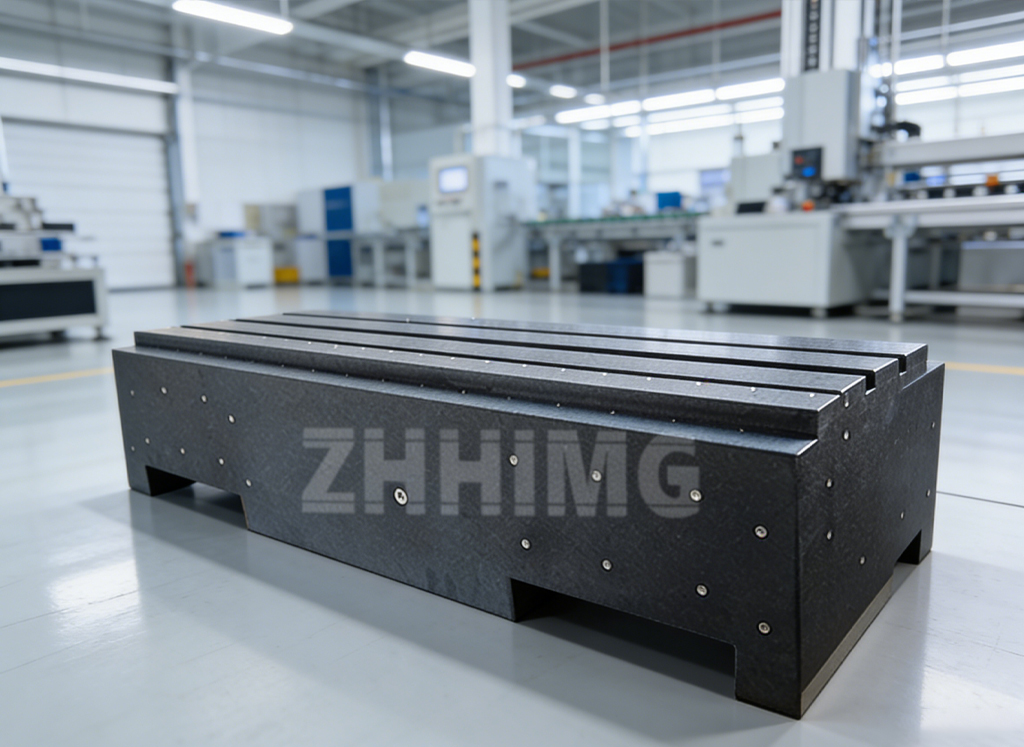
Helkedjans metrologiska inspektion verifierar referenskonsistensen hos integrerade plattformar. Integrerade komponenter är stora och har många funktioner, vilket medför högre detekteringssvårigheter än små mätverktyg. En komplett uppsättning spårbara precisionsmätinstrument måste användas. ZHHIMG använder importerade mätinstrument som laserinterferometrar, elektroniska vattenpass och mikrometermätare för att utföra fullskanningsinspektion av hela arbetsytan och alla monteringsfunktioner hos integrerade plattformar i enlighet med globala metrologiska standarder inklusive DIN, ASME och GB, för att bekräfta att den geometriska noggrannheten hos alla referenser är under samma koordinatsystem och att det inte finns några dolda avvikelser. Tekniker med årtionden av slipningserfarenhet förutspår materialspänningsförändringar under bearbetningsstadiet, kontrollerar noggrant åldrings- och slipningsprocedurerna för integrerade ämnen och kontrollerar stabilt den totala planheten och positionstoleransen på nanometer- och mikrometernivå.
Integrerade mätplattformar används i stor utsträckning inom halvledarinspektion, precisionslaserutrustning, ny energidetektering, högprecisions-XY-rörelseplattformar och andra scenarier. ZHHIMG följer företagets filosofi om öppenhet, innovation och integritet och optimerar kontinuerligt integrerad formningsteknik genom tekniskt samarbete med globala universitet och metrologiska institutioner. Genom att minska skarvade strukturer och eliminera fel från upprepad fastspänning minimeras kumulativa monteringsavvikelser i största möjliga utsträckning. Det möjliggör att designnoggrannheten för hela uppsättningen precisionsutrustning verkligen realiseras, vilket hjälper kunderna att minska svårigheten med driftsättning av hela maskinen och förbättra utrustningens långsiktiga driftsstabilitet.
Publiceringstid: 28 sep-2026