
1. Skillnad mellan råmaterialstandard: blandad sten med låg densitet kontra siktad ren svart granit med hög densitet
Vanliga granitdelar på marknaden använder mestadels blandade stenmaterial med inkonsekvent ursprung, blandade mineralkorn och kvarvarande lös textur. Vissa tillverkare använder till och med marmorersättningsmaterial för att minska kostnaderna. Sådana material har låg densitet, ojämn inre struktur, hög vattenabsorption och dålig temperaturbeständighet. Även om de kan poleras för att uppfylla grundläggande planhetsstandarder, är de benägna att mikrodeformera och noggrannhetsavvika efter långvarig användning.
Alla stabila granitkomponenter av utrustningskvalitet använder strikt högdensitets ren svart granit med stabil mineralfas och kompakt kornstruktur. Råstenen siktas lager för lager för att eliminera lösa ådror, porösa sektioner och mjuka föroreningsområden. Den totala densiteten är enhetlig och överstiger vida vanliga stenmaterial, vilket ger grundläggande strukturell styvhet och långsiktig geometrisk stabilitet för precisionsutrustning.
2. Skillnad i behandling av intern stress: ingen åldrandebehandling kontra åldrande med stresslindring i flera steg
De flesta vanliga granitprodukter genomgår endast enkel skärning och ytslipning utan professionella spänningsavlastningsprocedurer. Stenen behåller massiva inre spänningar som bildats under gruvdrift och bearbetning. Efter installation och användning, påverkad av temperaturskillnader i verkstaden och mekaniska vibrationer, frigörs kvarvarande spänningar långsamt, vilket resulterar i osynlig skevhet, planhetsdämpning och instabila mätdata.
Granitkomponenter av utrustningskvalitet måste genomgå standardiserad flerstegsbehandling för åldrande, inklusive naturlig åldring och simulerad vibrationsåldring. Den långcykliska spänningsavlastningsprocessen eliminerar helt intern obalanserad spänning, vilket säkerställer att den strukturella geometrin förblir oförändrad under lång tid även i kontinuerliga vibrationer och temperaturförändrande arbetsmiljöer.
3. Skillnad i produktionsmiljö: vanlig verkstadsbearbetning kontra precisionsverkstad med konstant temperatur och vibrationsisolering
Vanlig granitbearbetning utförs i vanliga industriella verkstäder utan konstant temperaturkontroll och vibrationsisoleringsåtgärder. Markvibrationer, luftflödesfluktuationer och temperaturdrift orsakar subtila fel i slipningsprocessen. Dessa dolda fel kan inte ses visuellt, men kommer kontinuerligt att påverka utrustningens noggrannhet vid faktisk användning.
Professionell granitbehandling, montering och testning av utrustning utförs i en 10 000 kvadratmeter stor professionell verkstad utan damm med konstant temperatur och fuktighet. Det supertjocka hårda betonggolvet och de omgivande antivibrationsgravarna isolerar effektivt externa vibrationsstörningar. Utrustad med tystgående system upprätthåller hela verkstaden en stabil precisionsmiljö, vilket säkerställer att bearbetningsnoggrannheten och testdata för varje komponent är sanna, effektiva och repeterbara. 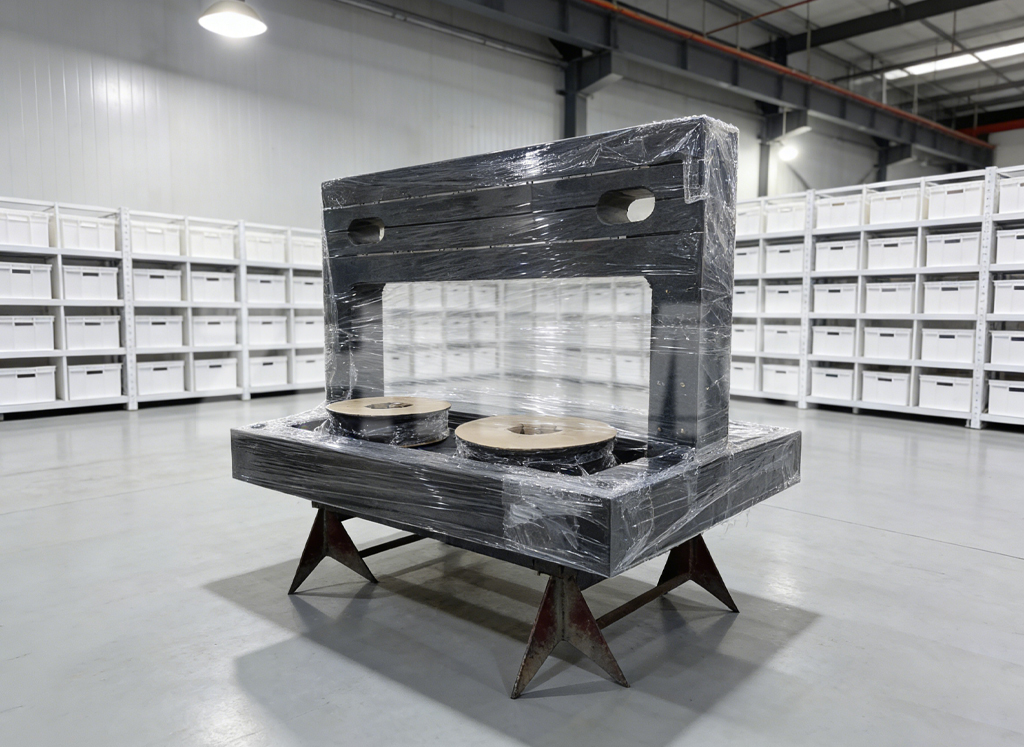
4. Skillnaden mellan teststandarder: enkel detektion kontra spårbar precisionskalibrering enligt fullständig standard
Vanliga granittillverkare använder endast enkla mätverktyg för planhetsinspektion och saknar systematiska precisionsprovningsverktyg. Testdata saknar auktoritativ kalibreringskälla och kan inte spåras, vilket resulterar i inkonsekvent produktnoggrannhet och opålitlig batchstabilitet.
Granitkomponenter av utrustningsklass använder testutrustning i världsklass, inklusive tyska Mahr-mätare, japanska Mitutoyo-precisionsprovare, schweiziska WYLER-elektroniska vattenpass och brittiska Renishaw-laserinterferometrar. All detektionsdata kalibreras av nationella och regionala metrologiska institutioner och uppfyller helt globala standarder som DIN, ASME, JIS, GB och BS. Kompletta spårbara testsystem säkerställer att varje precisionsindex för produkten är sant, stabilt och internationellt erkänt.
5. Skillnad i tekniskt hantverk: endast mekanisk slipning kontra manuell nanoprecisionspolering + standard professionell utbildning
Vanlig granitbearbetning förlitar sig helt på mekanisk slipning och saknar fin manuell korrigering och erfarenhetsbaserad felkompensation. Processen är en enda process och kan inte eliminera små strukturella defekter orsakade av skillnader i stenens textur.
Professionell granittillverkning av utrustningsklass kombinerar högprecisions-CNC-utrustning och årtionden av erfaren manuell polering. Alla tekniker får långsiktig standardiserad utbildning i globala metrologiska standarder. Erfarna poleringsexperter kan noggrant kontrollera materialborttagning på mikronivå och uppnå en planhet på nanonivå som ren mekanisk bearbetning inte kan uppnå, vilket avsevärt förbättrar stabiliteten och konsistensen hos högkvalitativa precisionskomponenter.
6. Skillnaden mellan fabrikskvalificering och FoU: ocertifierade små verkstäder kontra standardiserade internationella high-end-tillverkare
Vanliga granitbearbetningsfabriker saknar fullständiga internationella certifieringar för ledningssystem och oberoende immateriella rättigheter, med instabil processhantering och inget standardiserat kvalitetskontrollsystem.
Som en ledande tillverkare av ultraprecisionsgranit och precisionskomponenter med fullständiga ISO9001-, ISO14001-, ISO45001- och CE-certifieringar innehar ZHHIMG mer än 20 internationella patent och varumärken registrerade i Europa, Amerika och Sydostasien. Företaget har ett långsiktigt och djupgående samarbete med världskända universitet och metrologiska institutioner och optimerar kontinuerligt bearbetningsteknik och testmetoder. Standardiserad företagsledning, strikta kvalitetspolicyer och kundorienterade nollbedrägeriåtaganden säkerställer att alla levererade produkter upprätthåller konsekvent hög precisionsprestanda i utrustningsklass.
7. Skillnad i applikationsprestanda: kortsiktig planhet kontra långsiktig stabil benchmarkprestanda
Vanliga granitdelar kan endast uppfylla tillfälliga krav på planhet och är endast lämpliga för lågprecisionsdetektering och vanliga mekaniska stödscenarier. De kan inte anpassa sig till högprecisionsområden som halvledare, laserbehandling med ultraprecision och ny energiprovning.
Stabila granitkomponenter av utrustningskvalitet är speciellt utvecklade för industriella scenarier med ultraprecision och används ofta i CMM-koordinatmätmaskiner, optisk AOI-inspektion, röntgendetektering, halvledarutrustning, linjära motorplattformar, precisionslaserutrustning och ny energitestutrustning. De bibehåller ultrahög stabilitet, vibrationstålighet och precision under lång tid och blir den oumbärliga precisionsstandarden för den moderna ultraprecisionsindustrin.
Slutsats
Skillnaden mellan vanliga granitdelar och stabila granitkomponenter av utrustningskvalitet återspeglas inte i ytans planhet, utan i råmaterialkvalitet, spänningsbehandling, produktionsmiljö, spårbarhet av testning, tekniskt hantverk och standardiserad fabrikshållfasthet. För tillverkning av högkvalitativ precisionsutrustning kan endast noggrant kontrollerad, fullständigt åldrad, noggrant testad och professionellt bearbetad granit av utrustningskvalitet säkerställa långsiktig stabil drift av precisionsutrustning.
Som en tillverkare av ultraprecisionskomponenter i världsklass följer ZHHIMG alltid strikta precisionstillverkningsstandarder, eliminerar sämre vanliga stenmaterial från källan och förser globala kunder med verkligt högstabilitet, precisionsstrukturdelar i granit av utrustningsklass och mätstandarder.
Publiceringstid: 10 augusti 2026