
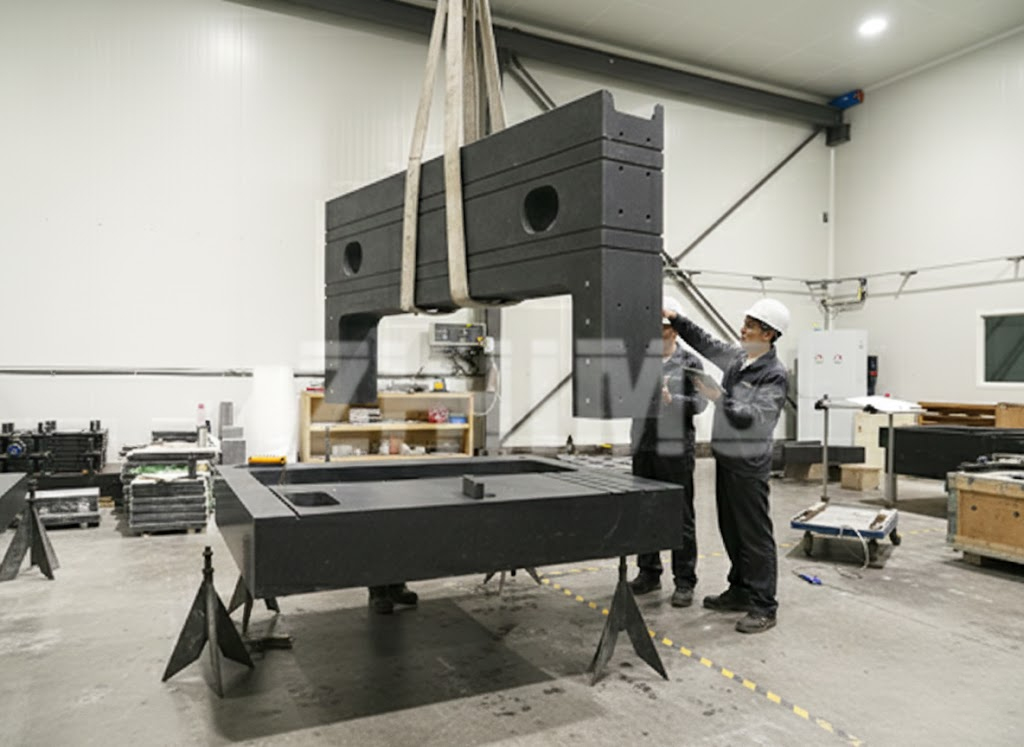
Referensytan som allt annat bedöms mot
I ett mätlaboratorium eller en precisionsmonteringscell är granitytplattan den huvudsakliga referensen. Varje höjdmätare, varje indikator, varje CMM-verifiering och varje förstaartikelkontroll ärver sin noggrannhet från den där överlappade stenytan. Välj plattan korrekt och hela din mätkedja står på fast mark; välj den enbart utifrån pris och inget nedströmsinstrument kan återställa felet.
Den här guiden är skriven för laboratoriechefer, kvalitetsingenjörer och kalibreringstekniker som söker efter engranit ytplatta 00 grad, engranit ytplatta DIN 876eller relaterade granitmätverktyg såsom engranit fyrkantig linjaleller rak kant — och som behöver att plattan faktiskt fungerar i dagligt bruk, inte bara på papper.
Steg 1: Välj betyg som matchar uppgiften
Granitplattor graderas efter planhetstolerans över diagonalen, och varje grad är ungefär dubbelt så stor som toleransen för den ovanstående:
| Uppgift | Typisk betyg | Varför |
|---|---|---|
| Primära standardlaboratorier, kalibreringsservicecenter | Grad 000 / Laboratoriegrad AA | Fungerar som referens för verifiering av plattor av lägre kvalitet och instrument av högre kvalitet |
| Mätlaboratorier, CMM-omgivningsreferens, mätarbete | Grad 00 / Inspektionsgrad A | Arbetshästens noggrannhet för dimensionsinspektion och kalibreringsrutiner |
| Produktionsinspektion, verkstadsanvändning | Klass 0 / Verktygsrum Klass B | Ekonomisk samtidigt som den fortfarande stöder tillförlitligt go/no go-arbete och jämförelsearbete |
| Layout, märkning, generalmontering | Årskurs 1–2 | Tillräckligt platt för ritsning, passning och montering av datumuppgifter |
Ange standarden uttryckligen —DIN 876(Tyskland),ASME B89.3.7(USA),GB/T 20428(Kina) eller JIS — eftersom graderingsetiketter ensamma inte är utbytbara mellan dokument. Om inkommande ritningar fortfarande citerar Federal GGG-P-463c AA/A/B, be din leverantör att mappa dem till den aktuella standardversionen.
Steg 2: Storlek, tjocklek och stöd
- Arbetsyta, inte total storlek.Lämna marginal bortom den största delen du ska mäta; en vanlig regel är en arbetszon som är minst 100–200 mm större än detaljens omslutning på varje sida.
- Tjocklek följer spännvidd.Större plattor behöver proportionellt tjockare sektioner (eller ribbad/lådformad design) så att egenviktsnedböjningen håller sig inom lutningstoleransen mellan stöden.
- Trepunktsstödet är geometrinankaret.Kvalitetsplattor vilar på tre härdade, gängade stöd (med valfri nivellering) så att den certifierade planheten är reproducerbar efter flyttning. Större plattor har lastfördelande dynor – men referensgeometrin definieras alltid vid de tre primära punkterna.
- Stå och isolering.För mätlaboratorier, para ihop plattan med ett styvt stålstativ och, där golvvibrationer är viktiga, vibrationsisoleringsfästen – plattan och dess stödsystem bildar en noggrannhetsenhet.
Steg 3: Yta och insatsalternativ för montering
I precisionsmonteringsceller är plattan mer än ett referensplan:
- Överlappade kontra behandlade ytor:överlappade (finsvarvade matta) ytor för mätarbeten; polerade områden där tätning eller glidkontakt behövs.
- Gängade insatser i rostfritt stålFör klämfixturer och stoppplattor — positions- och momentbelastningar bör anges på ritningen så att insättningszonerna är konstruerade, inte improviserade.
- T-spår och avsatserför fixturering i montering och laserlayouter.
- Blyspår / dräneringdär kylvätska eller rengöringsvätskor används.
Komplettera setet: Granit fyrkantiga linjaler och raka kanter
En platta fungerar sällan ensam. Kalibreringsteam beställer vanligtvis granitmätfamiljen tillsammans från en leverantör så att material, standarder och certifikat är enhetliga:
- Granit fyrkantiga linjaler(kvadrater) — kontroll av vinkelrätheten hos maskinaxlar och arbetsstycken, vanligtvis enligt toleransfälten i DIN 876.
- Raka kanter i granit / raka linjaler— rakhetsverifiering över långa spännvidder, ofta med överlappande smala ytor och certifikatspårbara profiler.
- Granitparalleller, vinkelplattor och masterkuber— stödjande ensemble för installations- och verifieringsuppgifter.
När man utvärderar enleverantör av granit fyrkantig linjal or leverantör av raka linjaler i granit, ställ samma frågor som för plattor: vilken standard styr toleransen, vilket instrument har producerat certifikatet och är kalibreringen spårbar.
Smärtpunkterna vi designar mot
- Vibration:Granitens höga dämpning plus ordentliga stativ och isoleringsfästen håller avläsningarna stabila nära pressar, CNC-maskiner och golv med hög belastning.
- Termisk deformation:Granit expanderar bara 5–8 µm/m·°C (ungefär en fjärdedel av stål), så temperatursvängningar i laboratoriet påverkar knappt referensgeometrin.
- Precisionsdrift:Utan historia av gjuteripåfrestningar behåller en överlappad granitplatta sin certifierade planhet i åratal – omslipningsintervallerna är långa och förutsägbara.
- Instabil monteringsdatum:Insatser, avsatser och datumytor som är färdiga i samma plan som plattan ger fixturer en entydig nollpunkt.
- Renlighet:Granit är rostfri och avger inte gaser – kompatibel med montering i renrum och lätt att torka av med isopropylalkohol.
Var dessa tallrikar går till jobbet
ZHHIMG®-plattor och granitmätverktyg används i metrologilaboratorier, CMM-tillverkning, halvledarutrustning, lasersystem, AOI- och industriell CT-, XY-bord samt inspektionslinjer för litiumbatterier och elektronik – överallt där ett stabilt, slitagefritt referensplan förtjänar sin plats.
Varför köpare väljer ZHHIMG®
- Material:”Jinan Qing” svart granit, densitet ≈ 3100 kg/m³, fin, jämn kornighet för kantintegritet och lång livslängd på den överlappade ytan.
- Miljö:konstant temperatur och luftfuktighet, dammkontrollerade verkstäder för läppning, montering och slutkontroll.
- Kapacitet:storformatslipning och läppning, skär- och T-spårsbearbetning, integration av metalldelar och kompletta stativ-/monteringspaket.
- Metrologi:komplett intern inspektionsutrustning med kalibrerade, spårbara instrument; varje platta levereras med en dokumenterad inspektionsrapport.
- Erfarenhet av standarder:DIN 876, ASME B89.3.7, GB/T 20428 och JIS — plus ISO 9001 / ISO 14001 / ISO 45001-certifierade ledningssystem.
Referenser du kan verifiera
- ISO 9001-, ISO 14001-, ISO 45001-certifieringar och CE-dokumentation.
- Internationellt registrerade varumärken och patent på precisionsgranitprodukter.
- Samarbete med universitet och provinsiella metrologiska institut för kalibrering och verifiering.
- Långvariga kunder inom mätteknik, halvledar-, laser- och inspektionsutrustningsindustrin i Europa, Nordamerika och Asien.
Skicka ritning för offert
ZHHIMG®tillverkar granitplattor, granitvinklade linjaler, raka kanter och specialanpassade granitkonstruktioner enligt kundens specifikationer. Tre sätt att börja:
- Skicka ritning för offert:skärstorlek, sort/standard och skärlayout (en skiss räcker för att börja) — vi svarar med en tillverkningsbarhetsgranskning och offert inom några arbetsdagar.
- Begär tekniskt datablad:Be om materialdata, tabeller över kvalitetstoleranser och listor över standardstorlekar.
- Boka en videorevision:besök vår verkstad för konstant temperaturmätning och vårt mätlabb live, på distans.
Bläddra bland vårt fulla utbud avgranit ytplattorochgranitmätinstrument, eller lär dig mer om vårprecisionsgranitkapacitet.
Publiceringstid: 28 sep-2026