
Vid precisionsskärning, slipning och mikrobearbetning är vibrationer i bearbetningen fortfarande en envis utmaning för processingenjörer. Självexciterade vibrationer som uppstår mellan skärverktyget och arbetsstycket under bearbetning skapar krusningar och vibrationer på arbetsstyckets ytor, vilket försämrar ytfinishen. I allvarliga fall accelererar det verktygsslitage och begränsar uppgraderingen av skärparametrar. Många tillverkare kämpar fortfarande med att eliminera vibrationer även efter att ha optimerat spindlar och justerat skärparametrar. Grundorsaken ligger ofta i otillräcklig dynamisk prestanda hos maskinbädden. Genom att dra nytta av unika dynamiska dämpningsfördelar undertrycker granitmaskiner effektivt vibrationer i bearbetningen, optimerar skärförhållandena från hela maskinens referensbas och förbättrar direkt ytkvaliteten hos färdiga arbetsstycken.
Bearbetningsvibrationer hänvisar i huvudsak till resonans som genereras av maskinens struktursystem under excitation av skärkraft. Även om gjutjärnsbäddar ger acceptabel statisk styvhet, är deras dämpningskoefficienter relativt låga. När kritiska skärförhållanden har uppnåtts kan vibrationsenergin knappast avta snabbt. Vibrationer fortsätter att förstärkas och överföras till skärzonen, vilket bildar periodiska vibrationsmärken på arbetsstyckets ytor. Även finjustering av matningshastigheter och spindelhastigheter kan bara tillfälligt undvika vibrationer inom ett smalt processfönster, vilket inte löser problemet fundamentalt på strukturell nivå. Granit har däremot en sammankopplad tät inre kristallstruktur med mycket högre inre dämpning än gjutjärn. När vibrationer som genereras av skärning överförs till bädden, avtar vibrationsenergin och avtar snabbt inuti stenen, vilket begränsar vibrationsförstärkningen och bryter förhållandena för självexciterad vibration för att uppnå jämnare skärning.
Att bara välja granitmaterial garanterar dock inte inneboende vibrationsdämpning. Bäddens dynamiska prestanda är resultatet av synergin mellan material, strukturdesign och precisionsbearbetning. Vid konstruktion av granitmaskinbäddar genomför ZHHIMG omfattande dynamisk simulering av hela maskinen. Armeringsribbor, viktreducerande hålrum och stödpunkter är rationellt arrangerade enligt spindelbelastning, skärkraftriktning och rörelseaxlarnas layout. Strukturens egenfrekvens optimeras samtidigt som egenvikten kontrolleras för att undvika gemensamma skärfrekvensband och förhindra helmaskinsresonans. Till skillnad från enkla massiva stenämnen förstärker vår strukturella matchning de inneboende dämpningsfördelarna hos granit, försvagar dynamiska störningar som överförs från spindlar, kulskruvar och linjärstyrningar och hindrar vibrationer från att fortplanta sig uppåt till verktygsspetsen.
Olika bearbetningsprocesser har olika krav på vibrationsdämpning. Höghastighetsfräsning, ultraprecisionsslipning och mikrobearbetning av optiska komponenter är extremt känsliga för vibrationer. Mindre vibrationer försämrar ytjämnheten och producerar synliga vågiga texturer. Verktygsmaskiner utrustade med granitbäddar har stabila referensbaser som minskar mikroförskjutningsfluktuationer vid verktygsspetsen. Arbetsstycken får efter bearbetning enhetliga yttexturer och mindre arbetsbelastning för efterföljande polering. För bearbetning av hårda material och tunnväggiga delar har sådana arbetsstycken låg inneboende styvhet och är benägna att drabbas av vibrationer orsakade av skärvibrationer. Granitbäddarnas vibrationsdämpande förmåga minskar den relativa vibrationen mellan verktyg och arbetsstycken, vilket minimerar tunnväggsdeformation och kantflisningsdefekter och ökar utbytet av den färdiga produkten.
Många utrustningstillverkare har en missuppfattning om att vibrationer kan elimineras enbart genom att förbättra den statiska styvheten. Statisk styvhet mäter deformation under statisk belastning, medan vibrationer är endynamiskt problemÄven med överlägsen statisk styvhet utlöser otillräcklig strukturell dämpning fortfarande lätt vibrationer under skärning. Kärnvärdet hos granitbäddar ligger i utmärkt dynamisk vibrationsabsorption samtidigt som hög statisk styvhet bibehålls, vilket uppfyller både statiska och dynamiska nyckelindikatorer – en effekt som knappast uppnås genom att enbart förtjocka gjutjärnsbäddar. ZHHIMG väljer granitämnen med hög densitet och en densitet på cirka 3100 kg/m³. Tillräcklig åldring avlägsnar kvarvarande spänningar för att förhindra avdrift av strukturella egenskaper efter långvarig drift, vilket säkerställer långsiktigt stabil vibrationsdämpningsprestanda utan dämpning under utrustningens livslängd.
Under komponenttillverkningen lägger ZHHIMG stor vikt vid överlappningsnoggrannheten för varje monteringsreferensyta på bädden. Integrerat överlappade referensytor garanterar passningskvaliteten hos styrskenor och spindelmoduler och minskar dynamisk glapp orsakad av monteringsspalt. Planhetsavvikelser på referensytor skapar dolda spalter efter montering. Dessa spalter öppnas och stängs upprepade gånger under skärpåverkan och orsakar extra vibrationer. Högprecisionsreferenser i granit möjliggör en jämnare drift av rörliga delar och skär ytterligare sekundära vibrationskällor, vilket bildar dubbel vibrationsdämpning tillsammans med materialdämpning. 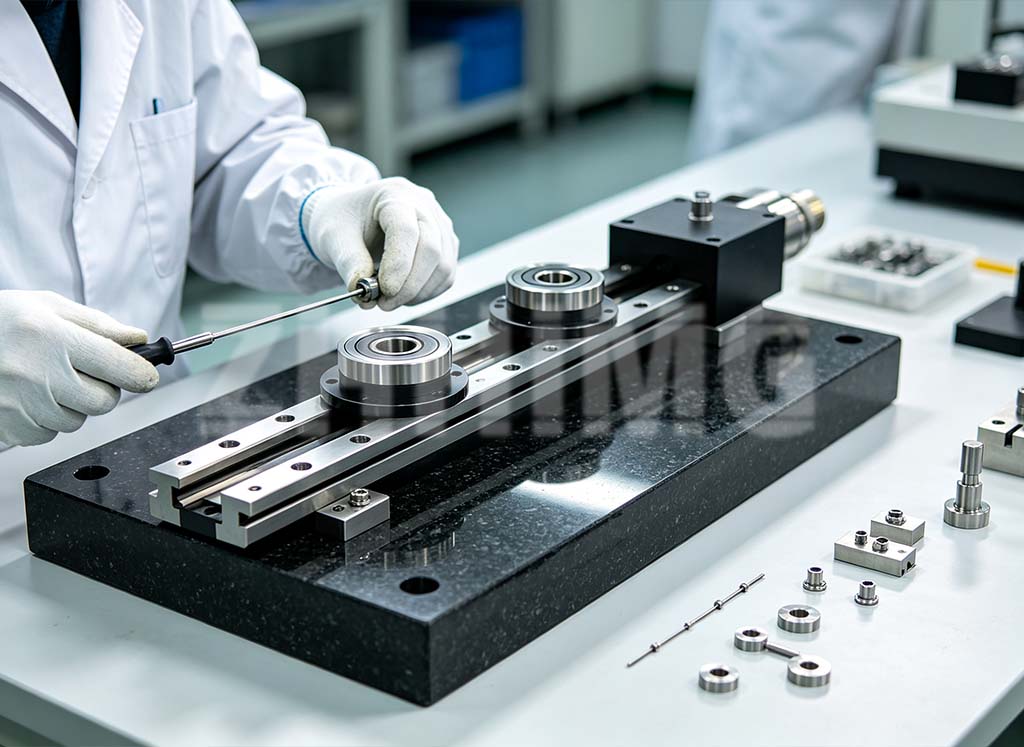
ZHHIMG levererar inte bara fristående granitbäddskomponenter, utan samarbetar även med kompletta maskintillverkare för dynamisk simuleringsanalys för att optimera bäddens strukturscheman för specifika bearbetningsförhållanden. Resonansrisker förutsägs i projektutvärderingsfasen. Bäddens form, layout av viktreducerande spår och stödpositioner anpassas efter arbetsstyckstyper och kundernas spindelparametrar. Förutom granitlösningar kan vi jämföra de dynamiska egenskaperna hos alternativa basmaterial som mineralgjutgods och matcha det mest lämpliga strukturschemat för kunderna.
Den viktigaste fördelen med maskinbäddar i granit ligger i deras enastående dynamiska dämpningsegenskaper. De fungerar inte bara som statiska lastbärande baser, utan även som vibrationsdämpande enheter för hela maskinen. Genom att snabbt avleda skärvibrationsenergi, begränsa vibrationer vid bearbetning, minska vibrationsmärken på arbetsstyckena och sänka verktygsförbrukningen, breddar de processfönstret för stabil skärning, förbättrar stadigt arbetsstyckets ytbearbetningskvalitet och uppfyller stränga krav på yttopografi vid ultraprecisionsbearbetning.
Publiceringstid: 17 sep-2026