
När många upphandlingsingenjörer först stöter på precisionskomponenter i granit undrar de: granit är hård och spröd, så kan den bearbetas med speciella former som spårfräsning och borrning. Det finns en vanlig uppfattning att sten bara kan bearbetas till plana referensplattor och knappast bearbetas med komplexa hål och spår. Faktum är att modern ultraprecisionsbearbetningsteknik har förändrat denna syn. ZHHIMG kan utföra högprecisionsspårning, borrning, försänkning, gängade bottenhål, T-spår och annan strukturell bearbetning på granitämnen. Detta gör att granitkomponenter kan gå utöver enkla plana plattor och monteras direkt som integrerade konstruktionsdelar i olika precisionsutrustningar.
Granit har hög hårdhet och sprödhet. Vanliga stenfabriker kan bara utföra enklare skärning. När spårfräsning eller borrning utförs tenderar det att uppstå flisning, dolda sprickor, lutande hålväggar och spår som inte är raka. Dessa små defekter förstärker direkt vibrationer och positioneringsfel i ultraprecisionsutrustning. Det är därför många tillverkare endast säljer släta granitplattor och undviker komplex strukturell bearbetning. För att tillförlitligt producera kvalificerade spår och hål i granit är det nödvändigt att välja täta och stabila svarta granitråvaror och matcha speciella bearbetningstekniker, stabila produktionsmiljöer och rik praktisk erfarenhet.
För borroperationer kan ZHHIMG tillverka genomgående hål, bottenhål, försänkta hål, steghål och andra typer. Positionstoleransen och öppningstoleransen för hål kan kontrolleras inom mikronområdet. Hålets innerväggar är släta utan flisning och fria från osynliga inre mikrosprickor. Efter bearbetning utförs flera inspektionsprocedurer för att verifiera hålgeometri och väggkvalitet, vilket säkerställer god passform för stift, skruvar och positioneringsaxlar under montering utan monteringsspänningar orsakade av hålavvikelser.
När det gäller spårfräsning är precisions-T-spår de vanligaste. Raka positioneringsspår, viktreducerande spår och luftbärande flödesspår finns också tillgängliga. Spårens rakhet, parallelliteten i spårbredden och planheten i spårbottnarna uppfyller alla monteringskraven för precisionsutrustning. Speciell kantbehandling eliminerar flisning. Sådana spårförsedda granitbaser används ofta för att montera linjärstyrningar, linjärmotormoduler och fixturer. De ersätter traditionella gjutjärnsbäddar, behåller granitens fördelar med vibrationsdämpning och låg termisk deformation, tar bort extra adapterplattor och förenklar den övergripande maskinstrukturen.
Spårfräsning och borrning är mycket mer än enkel stenbearbetning. Hela processen måste balansera materialegenskaper och precisionskontroll. Bearbetningen utförs i en verkstad med konstant temperatur och vibrationsisolering, med stor CNC-stenbearbetningsutrustning tillsammans med specialverktyg och skärparametrar för granit. Matningshastigheterna kontrolleras för att minska stötar och förhindra mikroskador på materialet. Efter produktionen används laserinterferometrar och högprecisionsmikrometrar för att fullständigt verifiera dimensionella och geometriska toleranser för hål och spår, vilket säkerställer att färdiga delar uppfyller internationella precisionsstandarder inklusive DIN och ASME. 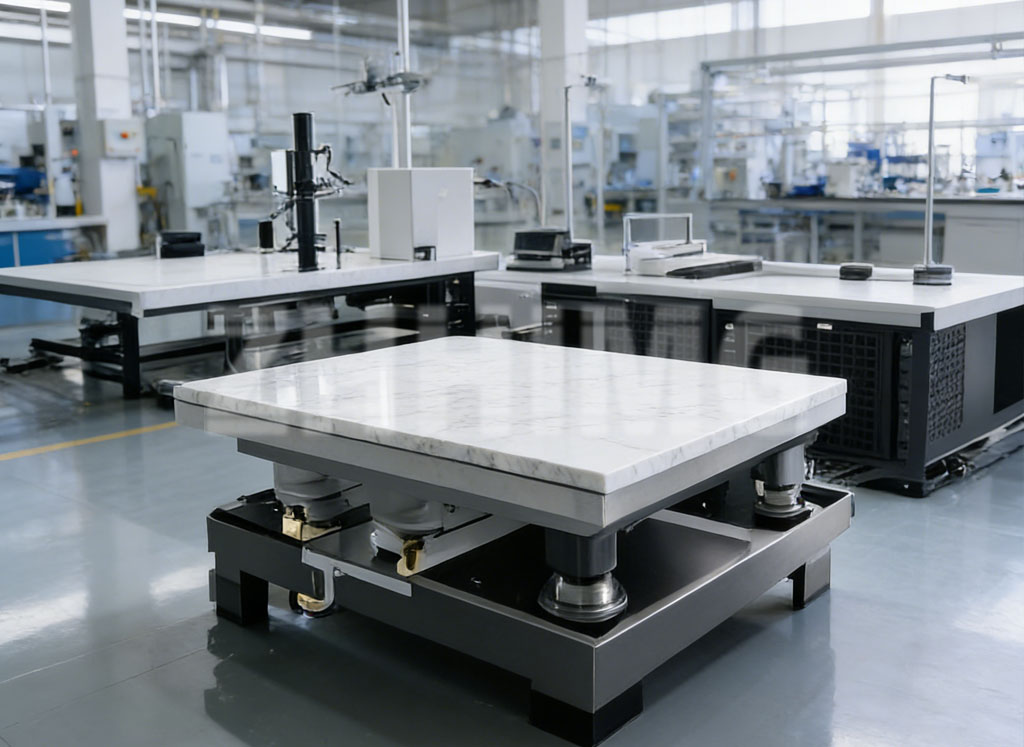
Granitkomponenter med bearbetade hål och spår har ett brett användningsområde. Integrerade granitdelar med hål och spår används ofta i halvledarinspektionsbaser, CMM-ramar, XY-steg för linjära motorer, laserutrustningsbäddar och referensdelar för kretskortsborrmaskiner. Jämfört med gjutjärnsbaser ger strukturerade granitdelar mindre termisk deformation, överlägsen vibrationsdämpning och bättre långsiktig precisionshållning. Jämfört med monterade komponenter minskar bearbetning i ett stycke kumulativa monteringsfel och uppnår högre stabilitet under höghastighetsdrift.
Precisionsgranit kan fullt ut stödja specialformsbearbetning som spårfräsning och borrning. Denna kapacitet kommer dock med höga tekniska hinder, och inte alla granittillverkare kan stabilt producera kvalificerade arbetsstycken. Med mogen ultraprecisionsstenbearbetningsteknik, produktionsmiljö med konstant temperatur och ett komplett inspektionssystem kan ZHHIMG anpassa granitkomponenter med olika hål och spår, vilket ger integrerade granitstrukturlösningar för ultraprecisionsutrustning.
Publiceringstid: 21 sep-2026